Унифицированное хранение деталей и оргоснастки, безбарьерная среда для перемещения комплектующих, оптимизация логистики – и это далеко не все направления, по которым сегодня ведется внедрение системы 5С в автоматом цехе. Инициаторами освоения важной части бережливого производства в подразделении несколько лет назад выступили заместитель начальника цеха Алексей Станкевич и начальник техбюро Евгений Антипов. Руководитель цеха Роман Войтов поддержал идею рабочего тандема. И сегодня 5С успешно масштабирован практически на всех площадках подразделения.
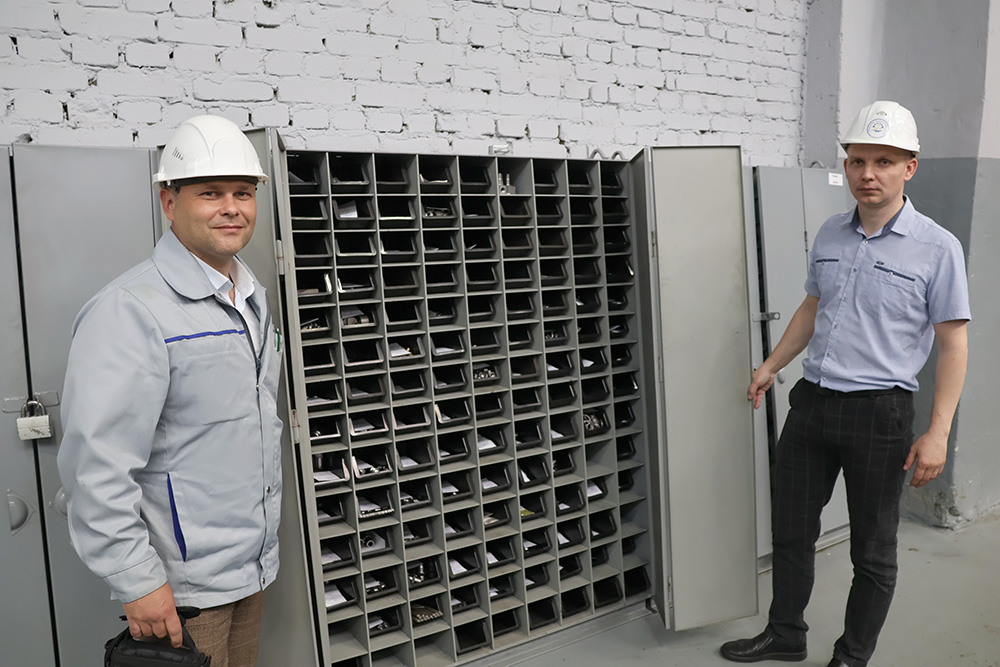
Евгений Антипов и Алексей Станкевич рассказали, что систему бережливого производства они решили внедрить с целью оптимизации пространства и логистики цеха. Ведь раньше работникам долго приходилось искать необходимую оснастку или детали, проходы были узкими, заставленными тарой и ящиками с готовой продукцией. Не всегда там мог проехать и погрузчик.
– Идея была наша, но для ее реализации требовалась большая команда, – рассказал Евгений Антипов. – Постепенно подключали энергетиков, механиков, мастеров, других рабочих. Все делали поэтапно согласно пяти шагам системы. Удачные решения сразу масштабировали на весь цех. Начали с сортировки – вывозили из цеха все ненужное, освобождая площади. Затем приступили к следующим шагам 5С: соблюдению порядка, содержанию в чистоте, а на многих переделах дошли до четвертого шага – стандартизации.
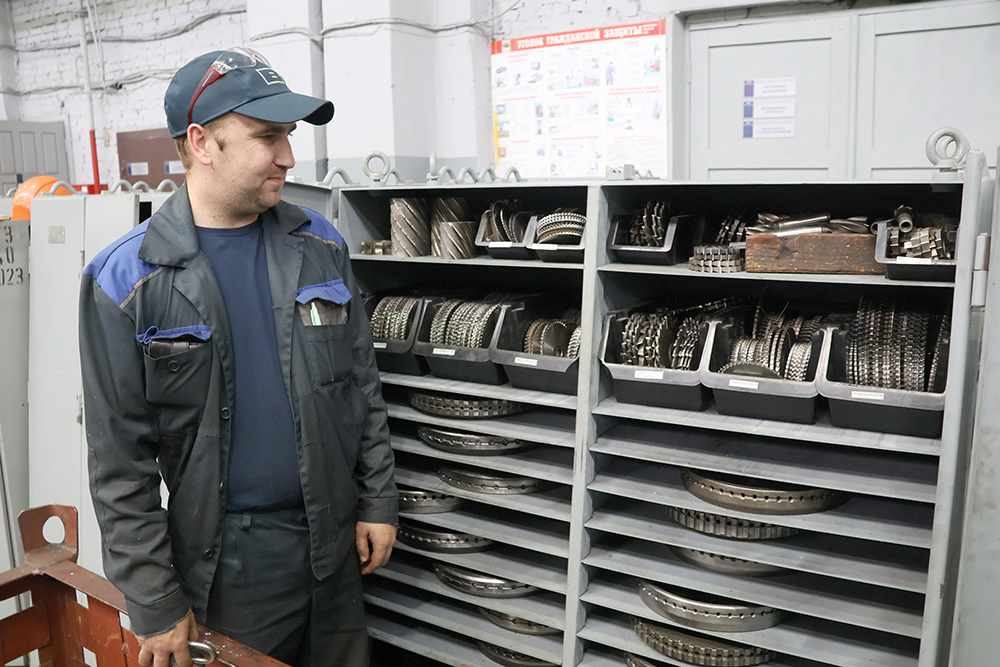
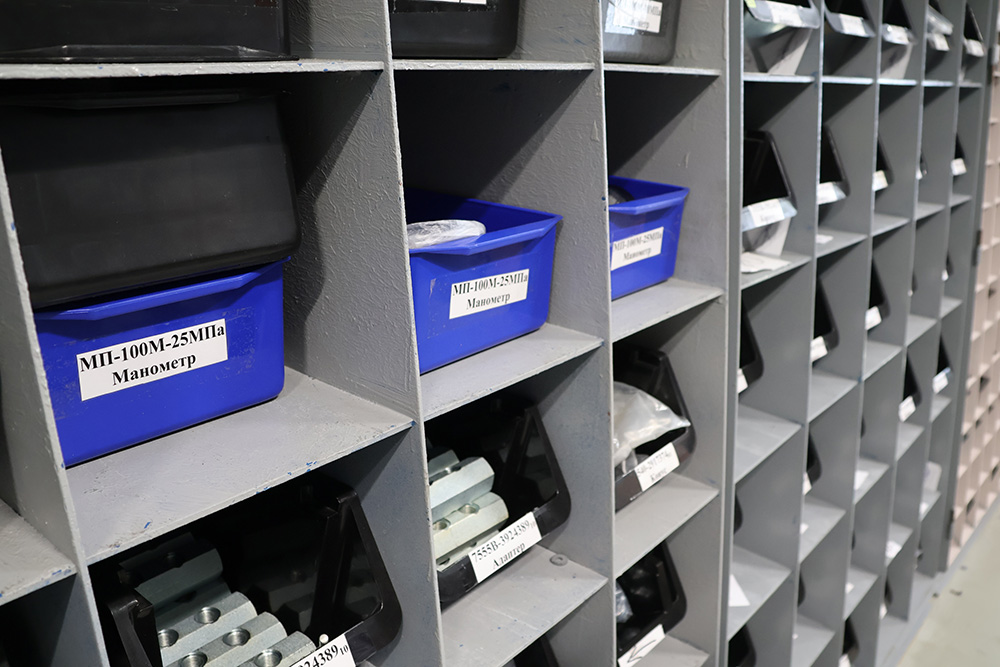
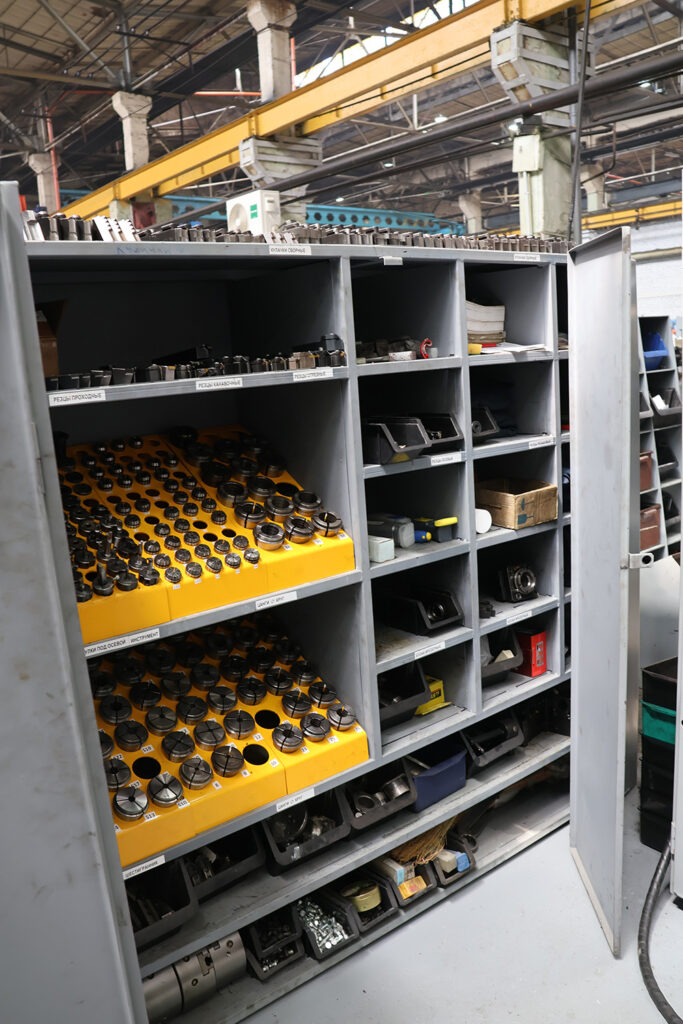
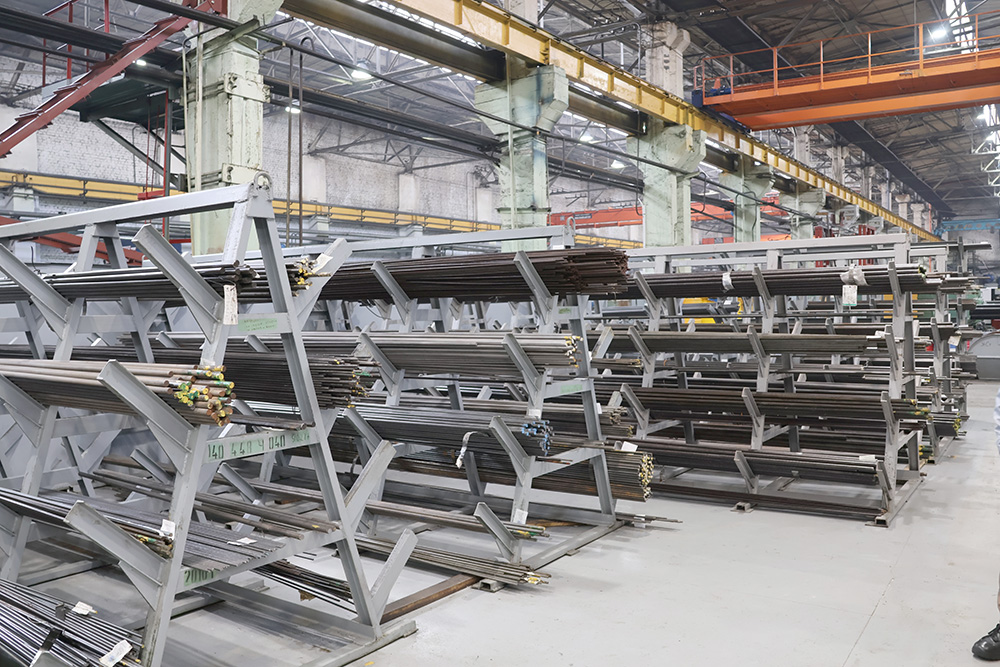
Сегодня в цехе практически на всех участках рационально расставлено оборудование, стеллажи и шкафы с оргоснасткой, организовано их адресное хранение, четко зонированы площадки. Вся цеховая тара оптимизирована по габаритам и расположена в строго отведенных местах. Для всех видов номенклатур введена соответствующая маркировка. Прутковый материал, который ранее размещался хаотично, теперь хранится в специально спроектированных стеллажах.
Все это способствовало значительному сокращению времени на поиск необходимых деталей и оснастки и соответственно повышению производительности.
– Мы сами разработали концепцию по системам хранения и компоновке стеллажей, с проектированием и изготовлением всей оснастки помогали прессовый цех, ОМАПП и ЦМПС, – отмечает Алексей Станкевич. – Параллельно работали с цветовым решением для всего подразделения. Светло-серый цвет, выбранный для стен, колонн, шкафов и стеллажей, визуально расширил пространство и добавил света.
Подумали и об удобстве перемещения деталей и оргоснастки по цеху. Внедрили мобильные тележки (идею взяли из гостиничной логистики), удобные и маневренные с разворотом колес на 360 градусов. Правда, изначально тележки были с маленькими колесами, но позже перешли на двухъярусные модели с большими. В цехе создана безбарьерная среда: так как пол находится не на одном уровне (присутствуют каскадные перепады) была сформирована система пандусов, что облегчает передвижение тележек с деталями и оргоснасткой между складами и производственными участками. Мобильные этажерки на колесах теперь есть возле каждого станка, что также оптимизирует время работников на поиск необходимого и облегчает уборку.
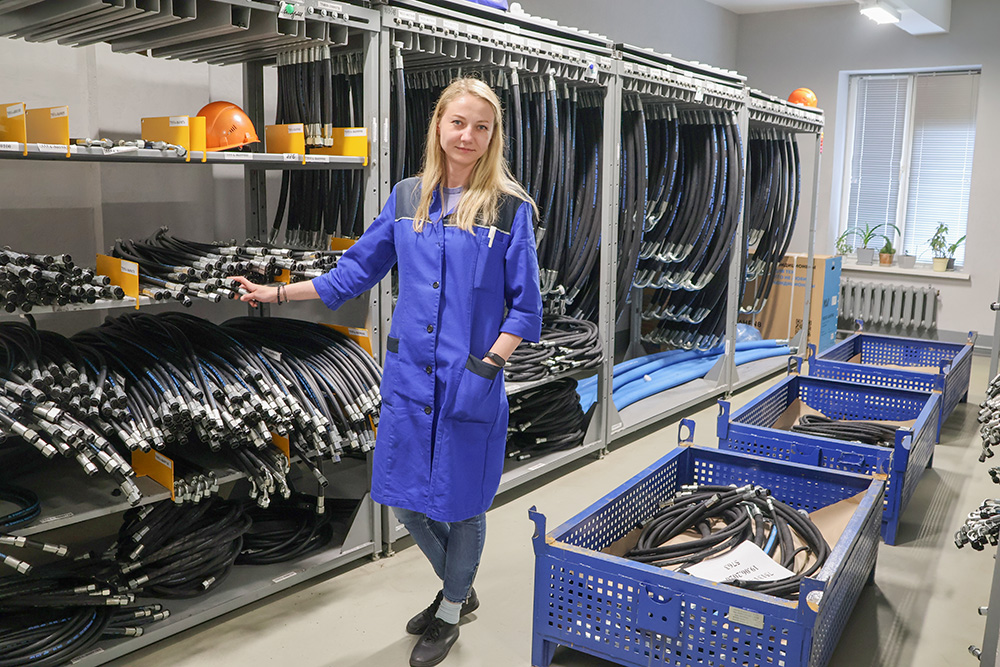
Отдельно выделены кладовые помещения для хранения товарно-материальных ценностей и готовой продукции резинотехнических изделий. Помещения оборудованы модульными шкафами с регулируемыми по высоте и ширине полками, что позволяет хранить любую номенклатуру рукавов высокого давления. На стеллажах располагаются адресные флажки с соответствующими названиями продукции, они легко снимаются и перемещаются с места на место.
– Внедрение в цехе новой системы рационализации и оптимизации рабочего пространства сначала воспринималось работниками неоднозначно, однако спустя время все увидели только положительные результаты, – говорит Евгений Антипов. – Система 5С помогла освободить площади, оптимизировать планировку и унифицировать хранение деталей, цех стал образцом продуманной логистики и культуры производства. А поэтапная реализация идей позволила масштабировать успешные решения на весь цех, улучшая организацию труда и эффективность работы. Сегодня мы стремимся к реализации пятого принципа системы 5С – совершенствованию всех наших нововведений.
Техническое переоснащение автоматного цеха продолжается. Это позволит значительно повысить производительность, качество, оптимизировать логистику, а также завершить большой этап реконструкции автоматного производства.
В конце 2025 года в эксплуатацию были введены два токарных обрабатывающих центра с ПУ оснащенных осью Y и податчиком прутков, предназначенные для производства деталей пневмогидросистем, которые уже успешно освоены и активно выдают продукцию.
Также в автоматный цех закуплены четыре станка продольного точения, которые уже введены в эксплуатацию. В станки интегрированы инструментальные, фрезерные и сверлильные системы, что делает их многофункциональными. Это высокотехнологичное оборудование позволяет получать готовые детали из прутка, благодаря наличию двух независимых инструментальных систем – контршпинделя, и устройства для подачи прутков. В данный момент на станках происходит освоение номенклатуры автоматного цеха.
Готовятся фундаменты для шести новых токарно-обрабатывающих центров с двумя шпинделями, двумя револьверными головками и устройствами подачи прутка, которые поступят в цех осенью.